 HI-FI TECHNIKA
 REPRODUKTORY
 GRAMOFONY
 SLUCHÁTKA
 KABELY
 LP desky & CD
 DJ & STUDIO
 PIONEER DJ & ALPHATHETA
 INSTALACE
 Reproduktory
 Zesilovače
 Přehrávače
 Mixpulty
 Digitální procesory a matice
 Akustické závěsy
 Akustické materiály
 Projektory
 Dezinfekce
 Příslušenství
 NÁBYTEK



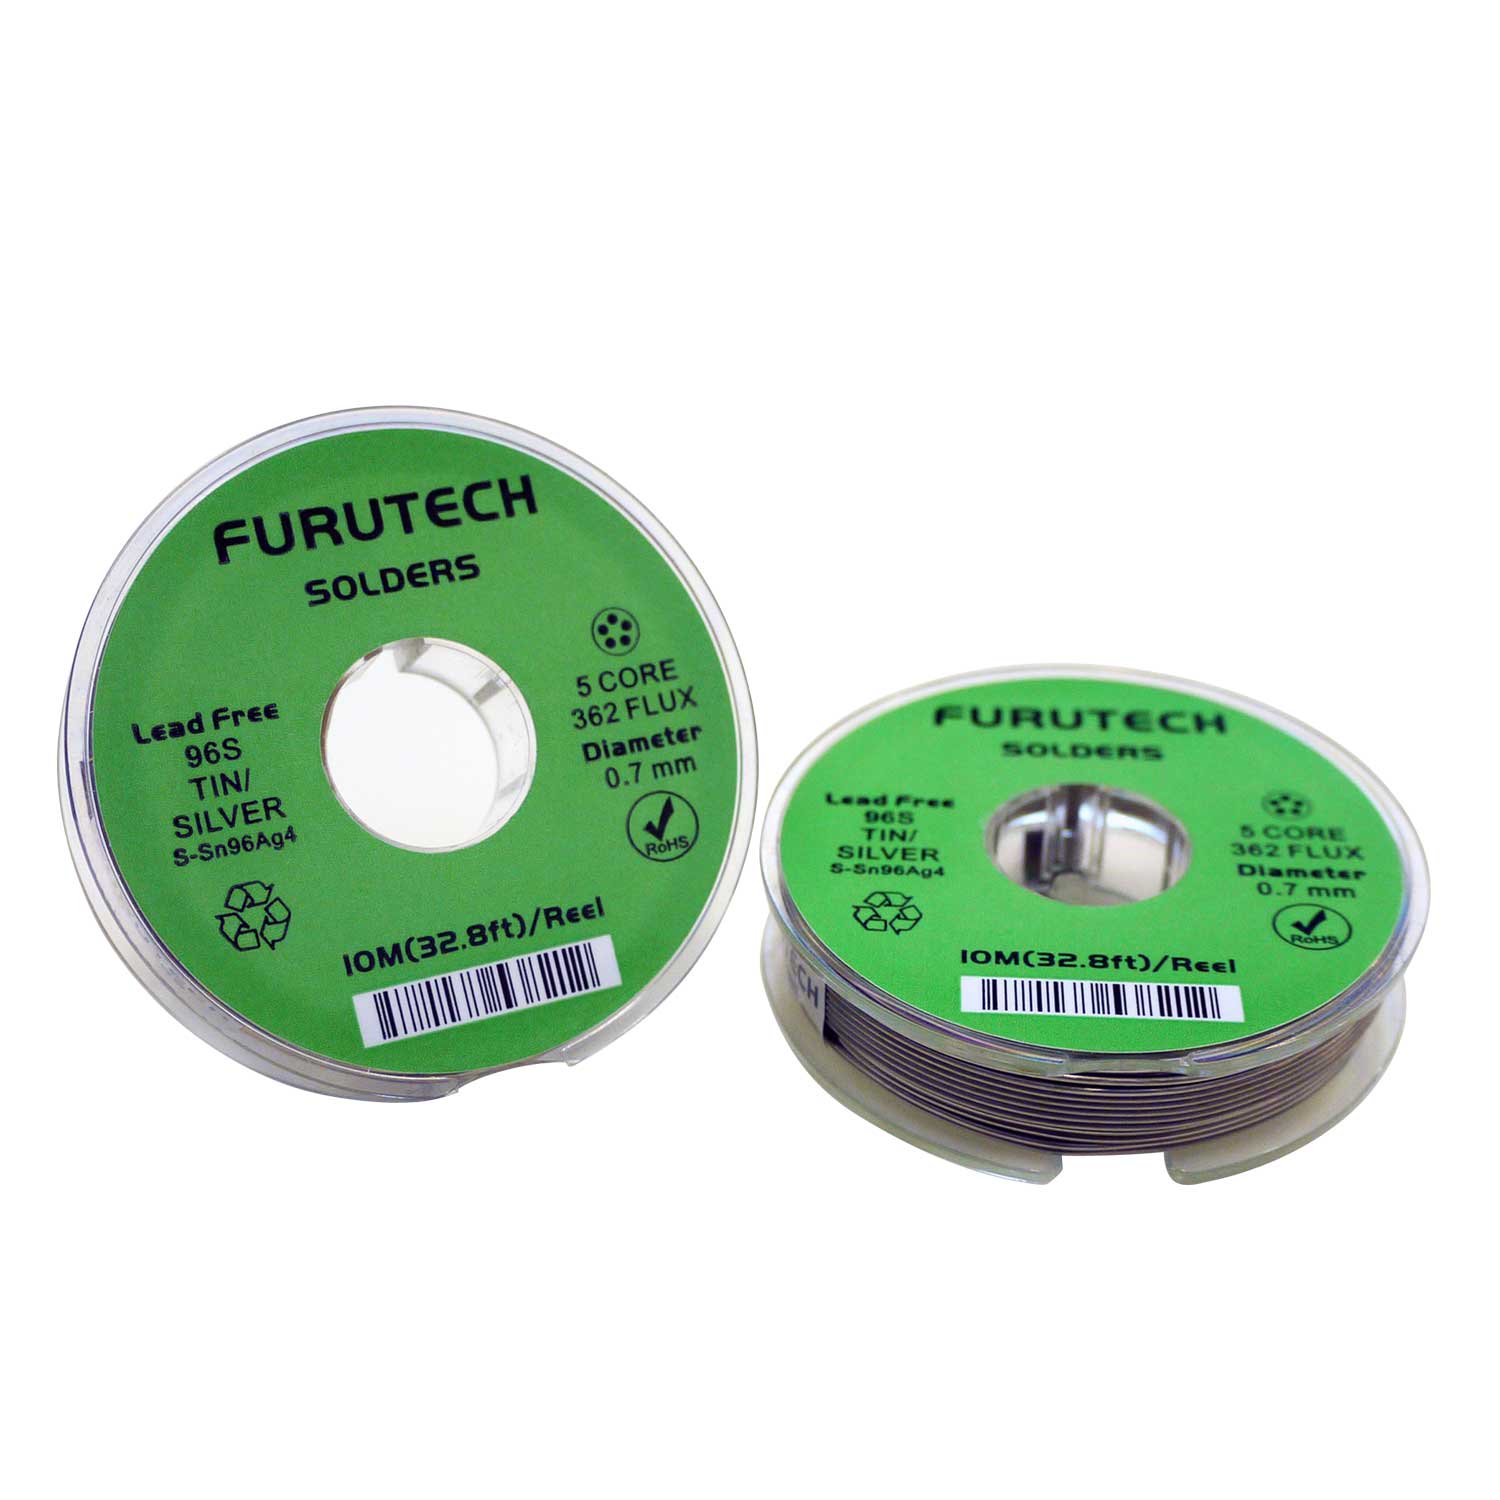
Furutech S-070-10 – Stříbrná bezolovnatá pájka
Bezolovnatá pájka se 4 % stříbra, průměrem 0,7 mm a pětijádrovým tavidlem Ersin 362. Balení 10 m.
Popis
Furutech • High Performance Solder • Pure Transmission
S-070-10 – stříbrná pájka pro High-End audio
Furutech S-070-10 je prémiová bezolovnatá pájka určená pro tvorbu kvalitních elektrických spojů v Hi-Fi elektronice, audio konektorech a signálové kabeláži. Obsahuje 96 % cínu (Sn) a 4 % stříbra (Ag) a používá pětijádrové tavidlo Ersin 362.
Pájka je navržena pro rychlé a rovnoměrné smáčení měděných a mosazných povrchů. Díky průměru 0,70 mm umožňuje přesné dávkování při pájení menších kontaktů, kabelových zakončení a elektronických součástek.
Provedení S-070-10 je podle katalogu výrobce dodáváno jako 10 metrů pájecího drátu na cívce.
Vyvážená slitina cínu a stříbra
Materiálové složení 96 % Sn + 4 % Ag představuje bezolovnatou pájecí slitinu určenou k vytváření pevných elektrických kontaktů.
Přídavek stříbra je součástí receptury používané pro kvalitní pájené spoje. Furutech specifikuje teplotu tavení přibližně 220 °C.
Pájka splňuje požadavky směrnice RoHS, takže neobsahuje olovo jako záměrně používanou složku pájecí slitiny.
Pětijádrové tavidlo Ersin 362
Uvnitř pájecího drátu je integrováno pět jader tavidla Ersin 362. Tavidlo usnadňuje smáčení a rozlévání roztavené pájky po vhodně připraveném kovovém povrchu.
Furutech zdůrazňuje zejména rychlé a dlouhodobě účinné smáčení mědi a mosazi. Podle výrobce poskytuje jeho pájka dobré rozlévací vlastnosti při nižším obsahu tavidla a s menším množstvím zbytků než porovnávané výrobky.
Tyto vlastnosti jsou praktické při profesionálním zakončování kabelů i pájení citlivějších kontaktních sestav.
Hlavní konstrukční přednosti
4 % stříbra
Bezolovnatá slitina se specifikovaným složením 96 % cínu a 4 % stříbra.
Pětijádrové tavidlo
Ersin 362 podporuje účinné smáčení měděných a mosazných kontaktů.
Jemný drát 0,70 mm
Praktický průměr pro postupné dávkování pájky na menší elektrické spoje.
Úprava Alpha Process
Materiál ošetřený výrobcem deklarovaným postupem Furutech Alpha.
Pro kabelové konektory a audio elektroniku
S-070-10 je vhodná pro odborné pájení kompatibilních RCA a XLR konektorů, vnitřní kabeláže, signálových vodičů a elektronických součástek.
Přesná práce s pájkou je důležitá zejména u malých vývodů a kontaktních plošek, kde může nadbytečné množství materiálu komplikovat montáž.
Konkrétní teplotu a dobu ohřevu je vždy nutné přizpůsobit použité součástce a její tepelné odolnosti.
Teplota tavení a pracovní podmínky
Teplota tavení je přibližně 220 °C. Furutech doporučuje teplotu pájecího hrotu přibližně 380–450 °C a orientační dobu pájení kolem 15 sekund.
Teplota hrotu není totožná s teplotou tavení slitiny. Doporučení výrobce není univerzálně použitelné pro všechny plastové izolátory, plošné spoje a teplotně citlivé komponenty.
Při instalaci je nutné zajistit čistý pracovní povrch, vhodnou pájecí techniku a kontrolu výsledného spoje.
Bezpečnostní upozornění: Pracujte v dobře větraném prostředí s vhodným odsáváním výparů. Nevdechujte výpary tavidla a vyhněte se kontaktu s horkým pájecím hrotem. Před prací na elektronickém zařízení jej odpojte od napájení. Teplotu a dobu pájení přizpůsobte omezením konkrétních součástek.
Technické parametry
Materiály a složení
ModelS-070-10
TypBezolovnatý pájecí drát
Cín (Sn)96 %
Stříbro (Ag)4 %
TavidloErsin 362
Počet jader tavidla5
Průměr drátu0,70 mm
ProvedeníBezolovnaté
Pracovní vlastnosti
Teplota taveníPřibližně 220 °C
Doporučená teplota hrotu380–450 °C
Orientační doba pájení15 sekund
Materiálová úpravaFurutech Alpha Process
Soulad s předpisyRoHS
Vhodné kontaktní materiályMěď a mosaz
Balení S-070-1010 m / cívka
UrčeníAudio kabely a elektronika
